Artykuł sponsorowany
Dlaczego kontrola napięcia i kierunku nawijania stabilizuje pracę aplikatora etykiet
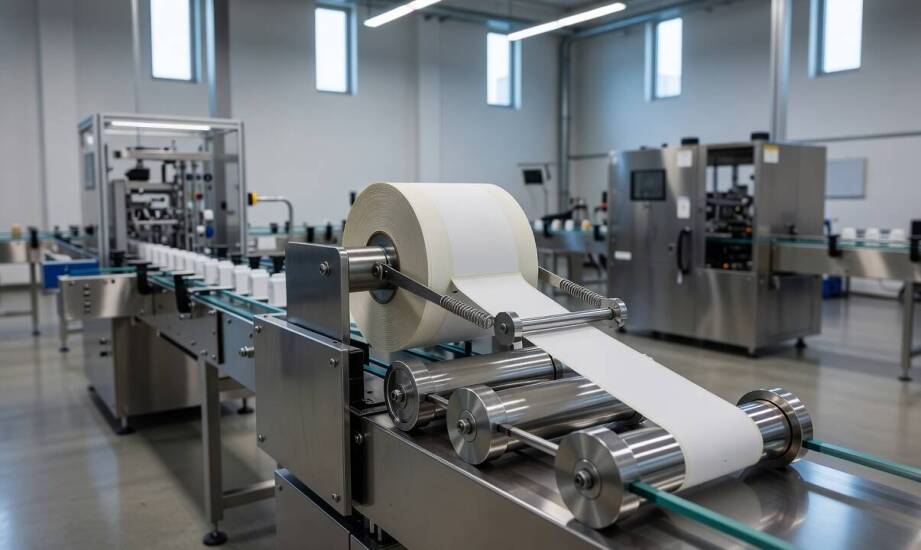
Niewielka zmiana naciągu rolki wywołuje zakłócenia, które stają się widoczne dopiero podczas ciągłej pracy linii produkcyjnej big-bagów. W środowisku przemysłowym maszyny często pracują ze zmienną prędkością, dopasowując się do rytmu napełniania i transportu ciężkich kontenerów. Nawet drobne odchylenia od optymalnego napięcia prowadzą do niestabilnego podawania materiału. Skutkuje to spadkiem powtarzalności aplikacji, wymuszając nieplanowane przerwy na kalibrację urządzeń. Zrozumienie fizyki odwijania taśmy stanowi podstawę do budowy niezawodnego systemu znakowania, w którym każdy element mechaniczny precyzyjnie ze sobą współpracuje.
Geometria rolki i fizyka naciągu w procesie znakowania
Kierunek nawijania decyduje o sposobie schodzenia etykiety z podkładu i determinuje architekturę całego mechanizmu podającego. W nawijaniu zewnętrznym materiał przylepny znajduje się na zewnątrz zwoju, co ułatwia operatorom wizualną kontrolę zużycia szpuli i pasuje do układu rolek w większości standardowych głowic. Nawijanie wewnętrzne wymusza natomiast specyficzne poprowadzenie wstęgi przez system prowadnic pośrednich. Źle dobrany kierunek sprawia, że etykieta podchodzi pod niewłaściwym kątem do krawędzi odrywającej i nie oddziela się płynnie od warstwy nośnej. Taka sytuacja drastycznie zwiększa ryzyko zacięć i blokowania się surowca w kluczowych momentach cyklu.
Naciąg wstęgi nie jest wartością stałą. Opór szpuli zmienia się dynamicznie wraz z prędkością pracy przenośnika głównego. Kiedy linia gwałtownie przyspiesza, siła bezwładności stawia duży opór początkowy. Zbyt wysokie napięcie fizycznie rozciąga silikonowy podkład, co trwale zaburza fabryczne odstępy między poszczególnymi naklejkami. Czujniki szczeliny odczytują wówczas błędne pozycje, skutkując przesunięciem nadruku lub całkowicie błędnym umiejscowieniem oznaczenia na materiale worka. Zbyt niski naciąg tworzy niebezpieczne luzy na taśmie, doprowadzając do marszczenia się surowca, zanim ten dotrze do elementu aplikującego.
Buforowanie wstęgi i kompensacja zmiennego tempa produkcji
Średnica rdzenia bezpośrednio wpływa na stabilność poboru materiału, szczególnie w końcowej fazie odwijania. Przemysłowy standard oparty na rdzeniach o średnicy 76 milimetrów zapewnia wymaganą sztywność konstrukcji i minimalizuje zjawisko teleskopowania się zwojów przy dużych nawojach. Zastosowanie zbyt małego rdzenia sprawia, że pod koniec odwijania szpula musi obracać się ze znacznie wyższą prędkością obrotową, co generuje nagłe skoki naprężeń i pogłębia odkształcenie sprężyste samej etykiety. Odpowiednio szeroka tuleja utrzymuje równomierny promień odwijania, ułatwiając serwomechanizmom precyzyjne dozowanie siły ciągu.
W zaawansowanych ciągach technologicznych przewijarki do etykiet przejmują krytyczną funkcję fizycznego bufora pomiędzy wolnostojącym modułem drukującym a właściwym aplikatorem. Maszyna ta zbiera nadmiarowy materiał i podaje wstęgę z rygorystycznie kontrolowanym momentem obrotowym, kompensując asynchronię prędkości między odizolowanymi etapami znakowania. Wykorzystując wychylenie ramienia tancerza lub sygnały z bezdotykowych czujników pętli, układ automatycznie dostosowuje siłę hamowania, utrzymując optymalne naprężenie niezależnie od stale malejącej wagi szpuli startowej.
Elektroniczne powiązanie parametrów podawania z nadrzędnym sterownikiem linii wyklucza potrzebę manualnych korekt. Nowoczesne urządzenia wykorzystujące enkodery absolutne na bieżąco analizują tempo przesuwania się ładunków. Inżynierowie firmy Flexico podczas audytów serwisowych zwracają uwagę, że brak cyfrowej komunikacji między napędem rolki a transporterem stanowi najczęstszą przyczynę mechanicznego zrywania wstęgi. Płynne zgranie tych systemów gwarantuje, że podkład dociera do mechanizmu oddzielającego w idealnym stanie, ograniczając przestoje wywołane awariami nośnika.
Wpływ środowiska pracy na degradację układów mechanicznych
Funkcjonowanie w halach wytwarzających tekstylne kontenery wiąże się ze stałą ekspozycją na włókna polipropylenowe i drobny pył. W takich uwarunkowaniach osadzanie się zanieczyszczeń oraz drobin kleju na rolkach prowadzących znacząco zwiększa współczynnik tarcia i degraduje uszczelnienia łożysk. Początkowym objawem zużycia komponentów napinających jest sporadyczne przepuszczanie etykiet, utrata precyzji pozycjonowania oraz fałdowanie się podkładu na wałkach napędowych. Wdrożenie rygorystycznych procedur konserwacji czujników i weryfikacji luzów na ramieniu kompensującym chroni silniki krokowe przed przeciążeniem i przedwczesnym spaleniem.
Skuteczne nakładanie oznaczeń na elastyczne powierzchnie nie opiera się na prostym zwiększaniu prędkości maksymalnej maszyn. Stabilny proces wymaga bezwzględnej zgodności kierunku obrotów szpuli, dynamicznie regulowanego naciągu oraz cyfrowej synchronizacji z głównym przenośnikiem. Zintegrowanie tych trzech parametrów pozwala utrzymać pełną powtarzalność aplikacji i zapewnia nieprzerwaną wydajność całego gniazda produkcyjnego.
Kategorie artykułów
Polecane artykuły
Status AEO w praktyce eksportera: jak zmienia przebieg procedur uproszczonych
Co decyduje o trwałości żeliwnego rusztu w piecu przy cyklicznym grzaniu
Dlaczego koszulka sportowa z logo zachowuje się inaczej na treningu i w meczu
